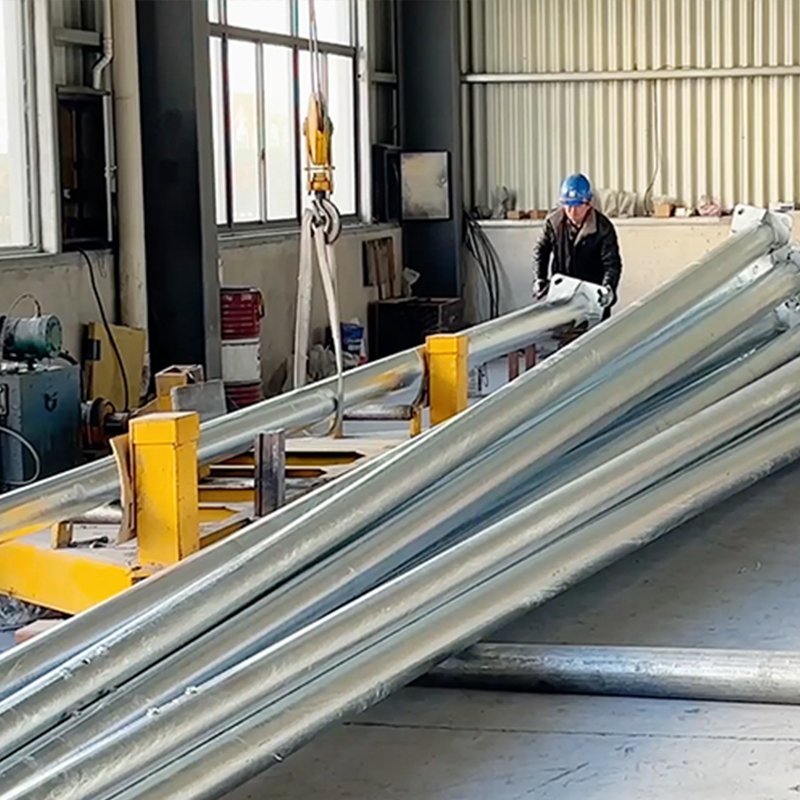
Даже обладая базовой квалификацией, новички все равно могут попасть в эксплуатационные ловушки из-за неопытности. Эти «ловушки» часто возникают из-за неправильной интерпретации характеристик оборудования, игнорирования логики процесса или недосмотра в деталях. Давайте разберем их по одному:
1. Пропуск предварительной обработки перед прямой эксплуатацией: скрытые риски для безопасности Некоторые новички ошибочно полагают, что «выравнивание равносильно жесткому прижатию», закрепляя деформированные опоры ламп на оборудовании без проверки. На самом деле предварительная обработка является критически важным предварительным условием: сначала наблюдайте за кривизной столба (естественное провисание или деформацию под действием внешней силы), измеряйте амплитуду изгиба (используя тянущие тросы или лазерные дальномеры для отметки вершин) и проверьте на наличие трещин или ржавчины (с помощью магнитопорошкового тестирования или обнаружения ударного звука). Скрытые трещины могут привести к образованию трещин и обломков при прямом приложении давления; неточное расположение вершин может усугубить локализованную деформацию. Случай, когда новичок поскользнулся во время зажима из-за неочищенных поверхностей шеста, что привело к внезапному смещению напорной головки и травме руки — это подчеркивает, что предварительная обработка служит не только технической процедурой, но и барьером безопасности.
2. Слепое стремление к «однократному доведению до совершенства» ставит под угрозу эксплуатационные характеристики материала. Новички часто стремятся к быстрым результатам, полагая, что «более высокое давление и более длительная продолжительность дают лучшие результаты выпрямления». Однако модуль упругости и предел текучести фонарных столбов определяют пределы их деформации: избыточное давление заставляет материалы вступать в пластическую деформацию, что приводит к упрочнению и хрупкости (т. е. «наклепу»), что увеличивает риск разрушения при последующем использовании. Повторное приложение давления в одном и том же месте может вызвать «накопление напряжения», образуя микроскопические трещины, невидимые невооруженным глазом. Правильный подход должен включать «поэтапное постепенное приложение давления»: первоначальное приложение давления до 60–70% гибкой способности, поддержание давления в течение 3–5 секунд для наблюдения за отскоком; затем корректируют параметры вторичного давления на основе измерений отскока до тех пор, пока не будут выполнены требования по выпрямлению (обычно ≤3‰ длины штифта). Этот процесс доработки методом проб и ошибок принципиально учитывает характеристики материала.
3. Пренебрежение контролем за состоянием оборудования часто приводит к тому, что мелкие неисправности перерастают в серьезные проблемы. Стабильная работа машин для правки фонарных столбов зависит от трех важнейших факторов: стабильности давления в гидравлической системе, адекватной смазки компонентов трансмиссии и чувствительных сигналов системы управления. Распространенная ошибка новичков — «сосредоточиться исключительно на заготовках, игнорируя обслуживание оборудования». Например, продолжение работы, когда уровень гидравлического масла падает ниже отметки (вызывает износ корпуса насоса из-за вращения на холостом ходу), принудительное движение головки пресса, несмотря на заклинивание ползуна из-за истощения масла (усугубляет деформацию направляющего рельса) или неспособность своевременно очистить запыленные концевые выключатели (вызывает несчастный случай с перебегом). Эти проблемы первоначально проявляются в виде необычного шума или вялых движений, но длительное пренебрежение может привести к катастрофическим сбоям, таким как разрывы гидравлических труб или перегорание двигателя, что не только ставит под угрозу эксплуатационную эффективность, но и ставит под угрозу безопасность персонала.
4. Небрежный зажим и смещение заготовки приводят к несчастным случаям. Во время выпрямления фонарного столба приспособления (например, V-образные блоки или прижимные пластины) должны жестко закреплять заготовку на базовой плоскости оборудования. Новички часто для скорости упрощают процедуру фиксации: применяют прижимные пластины только с одной стороны (без симметричной фиксации), опускают резиновые противоскользящие накладки на контактных поверхностях приспособления (вызывают проскальзывание при сжатии) или пренебрегают проверкой затяжки заземляющих болтов (что приводит к смещению оборудования). Во время одной из операций приспособление не зафиксировалось должным образом, в результате чего фонарный столб внезапно вылетел в процессе выпрямления и столкнулся с соседним оборудованием, что привело к повреждению цепи. Этот инцидент подчеркивает, что зажим по сути требует создания механизма разделения усилий между заготовкой и оборудованием – любое ослабление может привести к тому, что процесс выпрямления выйдет из-под контроля.
5. Меры индивидуальной защиты часто становятся простой формальностью при слабой осведомленности о рисках. Некоторые начинающие операторы ошибочно полагают, что «медленный темп работы калибровочной машины и контролируемая сила» оправдывают смягчение протоколов безопасности: отсутствие защитных очков (во избежание попадания в глаза металлических фрагментов), ношение обычной тканевой обуви (оставляя ноги незащищенными во время неожиданного падения пресс-головки) и стояние прямо перед пресс-головкой для наблюдения (вместо поддержания безопасного расстояния в сторону). В действительности, хотя скорость опускания пресс-головки калибровочных машин регулируется, мгновенная сила удара гидравлической системы все равно может превышать пределы допуска для человека. Окисленные слои или остатки сварки, прилипшие к поверхностям фонарного столба, могут сломаться и разлететься во время калибровки. Защитное оборудование — это не «лишние хлопоты», а последняя линия защиты безопасности жизни. Режущее оборудование, сварочное оборудование, правильное оборудование, правильные машины. Усовершенствованный автоматический сварочный аппарат для фонарных столбов.